


در سالهای اخیر، دنیای هوافضا - از جمله هواپیماهای تجاری و نظامی، ماهوارهها، فضاپیماها، پهپادها و وسایل نقلیه هوایی بدون سرنشین (پهپاد)- دستخوش تغییرات چشمگیری شده است. شرکتهای بیشتری به رقابت فضایی میپیوندند که بسیاری از آنها به فناوریهای نوآورانه تولید نیاز دارند.
در مقابل، تأثیر محدودیتهای سفر بر حملونقل هوایی تجاری ناشی از همهگیری تاج جدید باعث شده است که میزان تولید هواپیماهای غیرنظامی به یک سوم کاهش یابد.
در سال 2019، اروپا یکی از رهبران جهانی در تولید هواپیماهای غیرنظامی و هلیکوپترها، شامل قطعات مختلف و موتورهای هواپیما، پشتیبانی از حدود 400،000 شغل و ایجاد درآمد 130 میلیارد یورویی بود. در حالی که اکتشافات و دفاع فضایی تا حد زیادی تحت تأثیر این بیماری همه گیر قرار نگرفته است، تولید هواپیماهای غیرنظامی هنوز در حال بهبود است.
مک کینزی، یک شرکت مشاوره و تحقیقاتی مشهور، در «عدم قطعیت در هوافضای تجاری» (عدم اطمینان در هوافضای تجاری) که در فوریه 2023 منتشر شد، گزارش داد که جهان نیاز به هضم ساخت 9400 هواپیمای مسافربری (عمدتا جت های باریک بدن) دارد. ) تا پایان سال 2027. هواپیما) عقب ماندگی. اما در مورد رشد آتی ترافیک مسافران هوایی، سلامت زنجیره های تامین و نیروی کار تردید وجود دارد. در نتیجه، تولیدکنندگان باید کارایی و انعطافپذیری تولید را برای رسیدگی به عقب ماندگیها و پاسخ به تغییرات آتی در تقاضا افزایش دهند.
توانایی پردازش لیزری برای افزایش بهره وری و پایین نگه داشتن هزینه ها ممکن است نقش کلیدی در فعال کردن این واکنش از سوی صنعت هوافضا داشته باشد. پردازش لیزری - عملیات به شکل برش، جوشکاری، سوراخ کردن و حفاری - به بخشی جدایی ناپذیر از تولید هوافضا تبدیل شده است.
به عنوان مثال، از لیزر برای ساختن فلپ برای بال هواپیما، بست بال، قطعات موتور جت و قطعات صندلی استفاده می شود و همچنین برای تعمیر توربین ها، تمیز کردن یا حذف رنگ از قطعات و آماده سازی قطعات برای پردازش بیشتر استفاده می شود. سطح بخشی در سال های اخیر، تولید افزودنی لیزری (AM) نیز در پروازهای فضایی محبوبیت یافته است. علاوه بر این، بازار امیدوار است که قابلیت ردیابی اجزای هوافضا را بهبود بخشد و الزامات برای علامت گذاری لیزری نیز در حال افزایش است.
برش و جوش لیزری
برش لیزری یک فرآیند سریع، مقرون به صرفه و دقیق است که برای برآورده کردن نیازهای تولیدی مورد نیاز بخش هوافضا استفاده می شود.
در مقایسه با پردازش سنتی، برش لیزری دارای دقت بالا، ضایعات مواد کمتر، سرعت پردازش سریع، هزینه کم و نگهداری تجهیزات کمتر است. علاوه بر این، بهرهوری را به حداکثر میرساند زیرا تغییرات لازم را در ماشینکاری سریع و آسان انجام میدهد.
لیزرها را می توان برای تولید قطعات بست بال، قطعات جیگ، قطعات افکتور انتهایی، قطعات ابزار و غیره استفاده کرد. به همان اندازه برای اجزای کوچک مانند واشرهای روغن پیوندی و منیفولدهای مجرای خونریزی تیتانیوم و همچنین اجزای بزرگتر مانند مخروط اگزوز مناسب است. این می تواند طیف گسترده ای از مواد هوافضا، از جمله آلومینیوم، هاستلو (نیکل که با عناصری مانند مولیبدن و کروم آلیاژ شده است)، اینکونل، نیتینول، نیتینول، فولاد ضد زنگ، تانتالیوم و تیتانیوم را ماشین کند.
جوش لیزری نیز در هوافضا به عنوان جایگزینی برای روش های اتصال سنتی مانند چسباندن چسب و بست مکانیکی استفاده می شود. به عنوان مثال، استفاده از جوشکاری لیزری آلیاژهای آلومینیوم سبک وزن و پلیمرهای تقویت شده با فیبر کربن (CFRP) در ساخت هواپیما در حال افزایش است و در هر جا که ممکن است برای جایگزینی پرچ استفاده می شود. تکنیک هایی مانند جوشکاری با بافندگی لیزری نیز در اتصال مخازن سوخت، بهبود کارایی و استحکام مفصل، کاهش دوباره کاری و صرفه جویی در هزینه بسیار موفق بوده است. سایر موفقیت های جوشکاری در هوافضا شامل اتصال هسته ریختگی تیغه توربین به صفحه پوشش است. و ایجاد یک نوع جدید از بال سبک وزن که کنترل جریان آرام را افزایش می دهد، کشش را به حداقل می رساند و بازده سوخت را بهینه می کند.
جوشکاری لیزری پتانسیل صرفه جویی در هزینه ها، کاهش وزن قطعات و بهبود کیفیت جوش را در مقایسه با روش های سنتی دارد و در حال حاضر چندین تولید کننده در حال بررسی جوش لیزری برای تولید قطعات بدنه هواپیما هستند.
Lتمیز کردن aser
سازندگان در بخش هوافضا از تمیز کردن لیزر برای حذف لایههای سطوح فلزی و کامپوزیت در آمادهسازی برای ماشینکاری، حذف پوششها یا خوردگی و حذف رنگ از اجزای بزرگ یا کل هواپیما قبل از رنگآمیزی استفاده میکنند.
در طی فرآیند تمیز کردن، لیزر توسط سطح فلز جذب و تبخیر میشود و در نتیجه باعث فرسایش مواد سطح میشود، در حالی که تأثیر کمی بر مواد لایه داخلی دارد و باعث آسیب حرارتی اتفاقی به اجزا نخواهد شد. لیزرهای فیبر پالسی در کلاس کیلووات به ویژه برای تمیز کردن سریع لیزر مناسب هستند - آنها تمیز کردن کارآمد و با دقت بالا طیف گسترده ای از مواد از جمله سرامیک، کامپوزیت، فلزات و پلاستیک را امکان پذیر می کنند.
در سالهای اخیر، استفاده از مواد کامپوزیتی در هواپیما افزایش یافته است و نیاز به اتصال فلزات به مواد کامپوزیتی نیز افزایش یافته است. در ساخت هوافضا می توان از چسب ها برای اتصال این دو ماده غیر مشابه استفاده کرد. برای ایجاد یک پیوند قوی، قبل از اعمال چسب، دو سطح باید با دقت آماده شوند.
تمیز کردن لیزر ایدهآل است زیرا یک سطح کاملاً کنترلشده و قابل تکرار ایجاد میکند که اتصال ثابت و قابل پیشبینی را ممکن میسازد. به طور سنتی، این کار از طریق تکنیک های انفجار مخرب یا استفاده از چندین ماده شیمیایی انجام می شود. با این حال، تمیز کردن لیزر در حال حاضر یک روش یک مرحله ای را ارائه می دهد که نه تنها مقرون به صرفه تر و سازنده تر است، بلکه اثرات زیست محیطی کمتری نیز دارد زیرا به مواد شیمیایی سمی یا مواد انفجاری نیاز نیست. تمیز کردن لیزر نیز نسبت به روشهای سنتی روی قطعات بسیار ملایمتر است.
شستشوی قطعات فلزی و کامپوزیت هواپیما با لیزرهمچنین زمانی که صحبت از پاکسازی رنگ به میان میآید، نسبت به روشهای شیمیایی یا بلاستینگ سودمندتر است. در طول عمر مفید خود، ممکن است یک هواپیما 4-5 بار دوباره رنگ آمیزی شود، و ممکن است یک هفته یا بیشتر طول بکشد تا رنگ از کل هواپیما با استفاده از تکنیک های سنتی پاک شود. در مقابل، تمیز کردن لیزر میتواند بسته به اندازه هواپیما این زمان را به 3-4 روز کاهش دهد و همچنین باعث میشود که قطعات در دسترس کارگران بیشتر شود. علاوه بر این، تمیز کردن لیزری هنگامی که برای حذف رنگ به جای پاک کردن یا انفجار شیمیایی استفاده می شود، صرفه جویی قابل توجهی در هزینه ایجاد می کند - هزاران پوند در هر هواپیما، زیرا زباله های خطرناک حدود 90 درصد یا بیشتر کاهش می یابد و نیاز به جابجایی مواد کاهش می یابد.
لایه برداری لیزری / لیزر شوک پینینگ
تنشهای موجود در اجزای فلزی میتواند منجر به شکست خستگی فلز در اجزای هواپیما مانند تیغههای فن در موتورهای جت شود که میتواند باعث آسیب یا آسیب شود. این را می توان با تکنیکی به نام لایه برداری لیزری کاهش داد.
در این فرآیند، پالسهای نور لیزر به ناحیهای با غلظت بالا هدایت میشوند و هر پالس، انفجار کوچکی از پلاسما را بین سطح جزء و لایهای از آب پاشیده شده در بالا، مشتعل میکند. لایه آب انفجار را محدود میکند، که باعث میشود موج ضربهای به جزء نفوذ کند و با گسترش ناحیه انتشار، تنشهای پسماند فشاری ایجاد کند. این تنش ها با ترک خوردگی و سایر اشکال خستگی فلز مقابله می کنند. در مقایسه با فرآیندهای سنتی، تقویت لیزر می تواند عمر مفید قطعات فلزی را تا 10-15 برابر افزایش دهد.
لایه برداری لیزری به طور فزاینده ای در صنعت هوافضا استفاده می شود. به عنوان مثال، LSP Technologies و Airbus مشترکاً یک سیستم لیزری قابل حمل را توسعه داده اند که اخیراً در مرکز نگهداری و تعمیرات ایرباس در تولوز فرانسه آزمایش و ارزیابی شده است.
سیستم لایه برداری لیزری لئوپارد با ممانعت از شروع و انتشار ترک های ناشی از تنش ارتعاشی چرخه ای، عمر خستگی را طولانی تر می کند. انعطافپذیری ارسال پرتوهای فیبر نوری و ابزارهای سفارشی به سیستم اجازه میدهد تا مناطقی را که دسترسی به آن برای هواپیما دشوار است را لیزر کند. به گفته شرکا، این سیستم یک پیشرفت در فناوری تقویت لیزر است که استفاده از آن، از جمله افزایش طول عمر پره های موتور جت و موارد دیگر را ارتقا می دهد.
مرکز آمادگی ناوگان نیروی دریایی ایالات متحده در شرق (FRCE) نیز اخیراً تأیید یک فرآیند شوک لیزری را که با موفقیت در هواپیمای F{0}}B Lightning II استفاده شده است، تکمیل کرده است. FRCE از این فرآیند برای تقویت قاب F-35B Lightning II بدون افزودن مواد یا وزن اضافی استفاده کرد که در غیر این صورت قابلیتهای سوخت یا حمل سلاح آن را محدود میکرد. این به افزایش طول عمر جت های جنگنده نسل پنجم، انواع کوتاه برخاست و فرود مورد استفاده توسط تفنگداران دریایی ایالات متحده کمک می کند.
Lحفاری aser
موتورهای هوانوردی مدرن حدود 500،000 سوراخ دارند که تقریباً 100 برابر بیشتر از موتورهای ساخته شده در دهه 1980 است. در همان زمان، سازندگان هواپیما تعداد فزایندهای از اجزای دیگر را تولید میکنند که دارای تعداد زیادی سوراخ حفر شده برای پرچ کردن و پیچشدن هستند. بنابراین، در زمینه هوافضا، حفاری لیزری پتانسیل زیادی در بازار دارد، زیرا فرآیندی دقیق، تکرارپذیر، سریع و مقرون به صرفه را ارائه میکند.
برای مثال، سیستمهای لیزر فمتوثانیهای با قدرت بالا برای حفاری دقیق و کارآمد پانلهای تیتانیوم بزرگ HLFC (کنترل جریان لایه لایه هیبریدی) برای نصب بر روی تثبیتکنندههای بال یا خروجی در حال توسعه هستند. این پنلها هوا را از طریق سوراخهای کوچک به داخل میکشند که باعث کاهش کشش اصطکاکی و کاهش مصرف سوخت میشود.
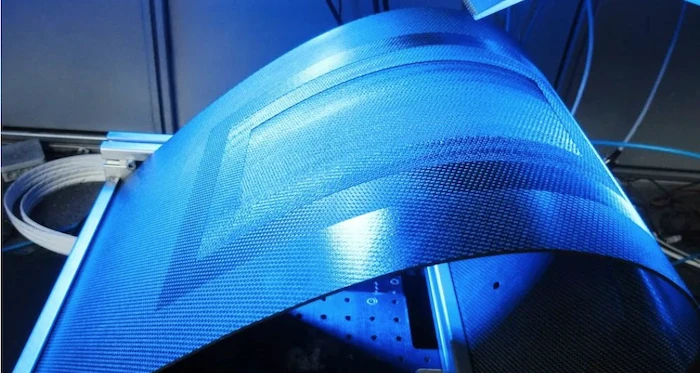
از آنجایی که حفاری لیزری بدون تماس است، مواد در حال ماشینکاری نیازی به تثبیت مانند ابزارهای معمولی ندارند. مزیت دیگر بدون تماس نبودن سایش ابزار است که نشان دهنده مزیت خاصی در عملیات حفاری برای اجزای CFRP است. به دلیل سختی، اجزای CFRP می توانند برای ابزارهای معمولی بسیار ساینده باشند. حفاری لیزری نیز می تواند با سرعت بسیار بالا انجام شود تا آسیب بیش از حد ناشی از گرما به مواد در حال پردازش آسیبی نرساند.
Aتولید dditive
تولید افزودنی لیزری (AM) نیز به سرعت در صنعت هوافضا توسعه یافته است. در این تکنیک لیزرها لایه های متوالی پودر را ذوب می کنند تا شکل هایی بسازند. یک شرکت موشکی مستقر در کالیفرنیا اخیراً حتی دو 12-چاپگر سه بعدی پرتو لیزری سفارش داد تا با ایجاد اجزای فضایی سبکتر، سریعتر و قویتر، مأموریتهای فضایی خود را مقرون به صرفهتر و کارآمدتر کند.
در حالی که بسیاری از پروژه ها هنوز در مرحله آزمایش هستند، تولید افزودنی لیزر قبلاً با موفقیت در دو ماموریت به مریخ استفاده شده است. مریخ نورد کنجکاوی ناسا که در آگوست 2012 فرود آمد، اولین ماموریتی بود که قطعات پرینت سه بعدی را به مریخ آورد. این یک جزء سرامیکی در داخل ابزار آنالیز نمونه در مریخ (SAM) است، که بخشی از یک برنامه آزمایشی در حال انجام برای بررسی قابلیت اطمینان تکنیکهای تولید افزودنی است.
در همین حال، مریخ نورد Perseverance ناسا که در فوریه 2021 روی مریخ فرود آمد، حاوی 11 قطعه فلزی است که به صورت افزودنی با لیزر ساخته شده اند. پنج مورد از این مؤلفهها در ابزار سیارهای Perseverance برای لیتوشیمی پرتو ایکس (PIXL) وجود دارد که در حال جستجوی نشانههایی از حیات میکروبی فسیلی در مریخ است. این قطعات باید به قدری سبک باشند که تکنیک های سنتی مانند آهنگری، قالب گیری و برش نتواند آنها را تولید کند.
ناسا همچنین در حال آزمایش با تولید مواد افزودنی لیزری اجزای موشک بوده است. در یک مطالعه، محفظه احتراق یک موتور موشک از آلیاژ مس ساخته شده است. توسعه مداوم این تولید افزودنی لیزر منجر به تولید این قطعه با تقریباً نصف هزینه و یک ششم زمان مورد نیاز برای ماشینکاری سنتی، اتصال و مونتاژ شده است. از آنجایی که آلیاژ مس استفاده شده به شدت به لیزرهای مادون قرمز منعکس می شود، ناسا اکنون در حال بررسی است که چگونه لیزرهای سبز یا آبی می توانند کارایی و بهره وری را بهبود بخشند.
در حالی که استفاده از تولید افزودنی در هوافضا هنوز در مراحل اولیه خود است، انتظار میرود که طی 20 سال آینده رشد کند.
بافت لیزری
بافت لیزری نیز یک کاربرد بسیار جدید در صنعت هوافضا است. در این فرآیند، از لیزرهای فوق سریع برای ایجاد ریز نانوساختارها بر روی سطح هواپیما از طریق تکنیکی به نام الگوی تداخل لیزری مستقیم (DLIP) استفاده میشود که برای ایجاد یک «اثر نیلوفر آبی» طبیعی استفاده میشود که نانوساختارهایی را ایجاد میکند که به جلوگیری از سطح کمک میکند. آلودگی و جلوگیری از تجمع یخ در هواپیما.
اپتیک های نوآورانه یک پالس لیزر فوق سریع قدرتمند را به چندین پرتو جزئی تقسیم می کند که سپس روی سطح ترکیب می شود تا پردازش شود. هنگامی که زیر میکروسکوپ مشاهده می شود، ریزساختار به دست آمده شبیه "سالن" های میکروسکوپی ساخته شده از "ستون" یا راه راه است. فاصله بین "ستون ها" حدود 150 نانومتر تا 30 میکرومتر است - این ساختار به این معنی است که قطرات آب دیگر نمی توانند سطح را خیس کنند و به آن بچسبند زیرا چسبندگی کافی روی سطح ندارند.
از مزایای مواد برای هواپیما می توان به افزایش دفع آب، یخ و حشرات اشاره کرد. اینها می توانند به سطح هواپیما بچسبند و مقاومت هواپیما در برابر باد را افزایش دهند و در نتیجه مصرف سوخت را افزایش دهند. استفاده از این بافت لیزری نیاز به درمان های شیمیایی سمی را که در حال حاضر روی سطوح هواپیما اعمال می شود کاهش می دهد تا از یخ زدگی جلوگیری شود. شناخته شده است که پیر می شود و در طول زمان مستعد آسیب می شود. علاوه بر این، سازه های لیزری تولید شده با روش DLIP می توانند سال ها بدون ایجاد نگرانی های زیست محیطی دوام بیاورند.


